Desenul spune „oțel trasat la rece”, dar comanda de achiziție necesită un proces, o temperare și o toleranță. Acesta este decalajul obișnuit atunci când un inel de siguranță al arborelui, un dispozitiv de reținere a rulmentului, un arc cu disc sau o șaibă ștanțată trece de la prototip la furnizarea de serie. Oțelul trasat la rece nu este un singur grad; este o condiție produsă prin tragerea de bară sau sârmă laminată la cald printr-o matriță la temperatura camerei. Rezultatul este o materie primă mai netedă, mai dreaptă, mai consistentă din punct de vedere dimensional, cu o rezistență mai mare, dar și cu efort rezidual și ductilitate redusă care trebuie proiectată mai degrabă decât presupusă. Pentru elemente de fixare, beneficiul practic este mai puține surprize de dimensionare la presa sau centrul de strunjire; riscul practic constă în tratarea „trase la rece” ca pe o specificație completă.
Concluzie pentru cumpărături de echipe
- Oțelul trasat la rece este o condiție de proces, nu o calitate. Specificați oțelul de bază, reducerea tragerii, tratamentul termic și proprietățile mecanice finale.
- Toleranțele strânse și suprafețele fără calcară reduc prelucrarea secundară și deșeurile, în special pe inele de siguranță, șaibe și piesele ștanțate subțiri.
- Rezistența crește și ductilitatea scade. Respingerea elastică, fisurarea și stresul rezidual necesită validare în formare și tratament termic.
- Comparați prețul la randamentul piesei finite, nu pe kilogram. Rectitudinea, secțiunea aproape de net și alimentarea stabilă pot reduce costul total.
Ce schimbări la rece în oțel
Tresarea la rece începe cu bară laminată la cald sau sârmă care este curățată, acoperită cu lubrifiant, trasă printr-o matriță, îndreptată și tăiată. Reducerea matriței lucrează la rece suprafața și comprimă secțiunea. Tirajele tipice rafinează diametrul și ovalitatea, îmbunătățesc dreptatea și produc un finisaj neted. Deoarece materialul rămâne sub temperatura sa de recristalizare, dislocațiile se înmulțesc, crescând rezistența la tracțiune și curgerea în timp ce scade alungirea. Compartimentul este energia stocată: stresul rezidual și o suprafață mai dură pot ajuta sau dăuna mai târziu golirea, baterea și îndoirea.
Toleranță și dreptate
Bara trasă la rece menține de obicei un diametru mai strâns și o dreptate mai mare decât cea laminată la cald. Acest lucru contează la strungurile cu bară și la presele progresive, unde variația mică de avans devine deșeuri sau uzură a sculei.
Starea suprafeței
O suprafață mai netedă și fără depuneri îmbunătățește durata de viață a matriței și uniformitatea acoperirii. Verificați în continuare cusăturile, turele, decarburarea și semnele de manipulare, deoarece o îmbunătățire cosmetică poate ascunde un defect longitudinal.
Ridicare mecanică
Datele din industria de tragere la rece arată că un tiraj standard poate crește rezistența la tracțiune cu aproximativ 25-30%. Limita de curgere crește, de asemenea, în timp ce alungirea și reducerea suprafeței cad.
Tensiune și formabilitate
Tensiunea reziduală poate provoca distorsiuni după crezare, batere sau tratament termic. Recoacere de reducere a tensiunii poate fi necesară pentru formarea severă sau pentru piesele care trebuie să păstreze planeitatea după prelucrare.
Un inel de siguranță pentru arbore este un exemplu util. Inelul trebuie să se așeze într-o canelură, să reziste la sarcina axială și să supraviețuiască instalării fără a necesita un set permanent. Dacă materia primă este aspirată la rece, dar etapa de reducere a tensiunii este omisă, piesa poate trece inspecția dimensională și totuși se poate crăpa la urechi. Pentru o aplicație tipică de reținere a arborelui, comparați geometria canelurii și starea materialului cu o familie standard, cum ar fi:
 DIN471 Inele exterioare pentru arbori Comparați geometria canelurilor și starea materialului folosind această familie DIN471, care enumeră dimensiunile, capacitățile de încărcare, materialele și tratamentele de suprafață pentru inelele de reținere a arborelui. Vizualizare produs →
Inscripția desenului ar trebui să indice calitatea oțelului de bază, starea sârmei sau a barei și duritatea finală, nu doar „oțel trasat la rece”.
Tragere la rece vs laminată la cald vs laminată la rece: o comparație practică
„Laminat la rece” și „trasat la rece” sunt adesea folosite interschimbabil în conversație, dar nu reprezintă aceeași cale de cumpărare. Laminarea la rece reduce grosimea la moara; desenarea la rece trage o secțiune rotundă sau în formă printr-o matriță. Ambele oțel se întăresc prin lucru, dar rezultatul dimensional, capacitatea de formă și baza de cost diferă.
Comparația este direcțională și depinde de calitatea oțelului, reducerea tragerii și tratamentul termic.
Achizițiile ar trebui să compare costul total, nu doar prețul barului. O bară trasă la rece poate costa mai mult pe kilogram, dar poate elimina îndreptarea, poate reduce alocația de prelucrare și poate stabiliza avansul presei. Deoarece tragerea la rece transformă variația morii într-o materie primă controlată, controlul materialului de intrare, tratamentul termic și pregătirea suprafeței contează la fel de mult ca indicația de tragere; un furnizor cu in-house controlul producției și al tratamentului termic poate păstra acele variabile de la eliberare la eliberare.
Cumpărătorii de efecte mecanice ascunse ar trebui să verifice
Beneficiul vizibil este dimensional. Efectele ascunse sunt mecanice și reziduale. Graficul de mai jos folosește indici direcționali pentru a arăta ce efectuează în mod obișnuit un tiraj standard de tragere la rece unei materii prime laminate la cald; este un ajutor de screening, nu o limită de acceptare.
Laminat la cald tensile: 100
Trase la rece tensile: 125–130
Trase la rece yield: 115–125
Ductilitate: 70–85
Câștig de dreptate: mare
Utilizați acești indicatori pentru a pune întrebări mai bune. Specificația de achiziție ar trebui să definească metodele de testare, prelevarea de probe și dacă proprietățile sunt garantate pe bara trasă sau după tratamentul termic. Verificați rezistența la tracțiune și curgerea, alungirea, duritatea, tensiunea reziduală sau starea de reducere a tensiunii, defecte de suprafață și dreptate. Pentru piesele care sunt crestate, inventate sau îndoite după tragere, executați o încercare de formare care include lotul real și lubrifierea.
- Întrebați dacă moara sau sertarul oferă proprietăți mecanice la dimensiunea finală trasă la rece.
- Confirmați recoacerea de detensionare atunci când piesa are planeitate strânsă sau deformare severă.
- Verificați limitele cusăturii și decarburării pentru inelele cu secțiune mică și șaibe cu arc.
Unde se potrivește oțelul trasat la rece: amestec de aplicare
Oțelul trasat la rece este obișnuit acolo unde o secțiune mică trebuie să suporte o sarcină cu o prelucrare redusă: cleme și inele de reținere auto, ansambluri de pas și de rotire a turbinei eoliene, feronerie de construcție și mașini generale. Combinația de mai jos este o vedere de planificare ilustrativă pentru elementele de fixare trase la rece și componente ștanțate, nu o statistică de piață.
Automobile și transporturi — 45%
Eolian și energie — 25%
Utilaje de construcții — 20%
Mașini generale — 10%
La vânt și la echipamentele grele, arcurile cu disc de sarcină mare și inelele de reținere sunt adesea specificate cu benzi trase la rece sau laminate la rece, deoarece preîncărcarea trebuie să rămână stabilă prin vibrații. O familie reprezentativă de arcuri cu disc de sarcină mare este:
 DIN2093 Șaibe arc Belleville pentru încărcare mare Vizualizați această familie de arcuri disc DIN2093 pentru preîncărcare axială stabilă, cu opțiuni de material și acoperire potrivite aplicațiilor de vibrații și etanșare. Vizualizare produs →
Aceeași logică se aplică dispozitivelor de reținere a rulmenților auto și feroneriei de construcție: starea trasă la rece ajută la menținerea unui semifabricat consistent, dar acoperirea, duritatea și direcția de instalare determină în continuare performanța pe teren.
Flux de lucru de selecție pentru achiziții și inginerie
Un proces de selecție funcțional menține materialul, formarea și inspecția legate de funcția piesei. Utilizați această secvență atunci când se propune oțel trasat la rece pentru un inel de reținere, șaibă sau ștanțare.
- Definiți funcția: retenție axială, preîncărcare, distribuție a sarcinii sau sprijin structural. Funcția setează duritatea, tenacitatea și planeitatea permise.
- Fixați gradul de bază și starea de tragere la rece. Indicați calitatea oțelului, intervalul de reducere a tragerii și dacă este necesară reducerea tensiunii.
- Setați toleranțele după potrivire, nu după confortul morii. Lățimea canelurii, grosimea inelului și jocul alezajului sau arborelui ar trebui să determine indicația dimensională.
- Necesită rapoarte mecanice și metalurgice. Includeți limitele de tracțiune, curgere, alungire, duritate și defect de suprafață acolo unde acestea afectează asamblarea.
- Validați formarea și tratamentul termic împreună. Respingerea după monedare, crăparea urechilor și deformarea după întărire sunt probleme de proces, nu doar probleme materiale.
- Controlul schimbării blocării. Sursa de oțel de bază, uzura matriței de tragere, ciclul de recoacere și lotul de acoperire ar trebui să declanșeze revizuirea înainte de expediere.
Dacă desenul trece dincolo de inelele standard în paranteze, cuști de limită sau inele cu forme speciale, aduceți furnizorul de ștanțare în revizuirea desenului înainte de tăierea sculei. Devreme personalizarea produsului munca poate împiedica selectarea unei materii prime trase la rece pentru o geometrie pe care nu o poate forma economic.
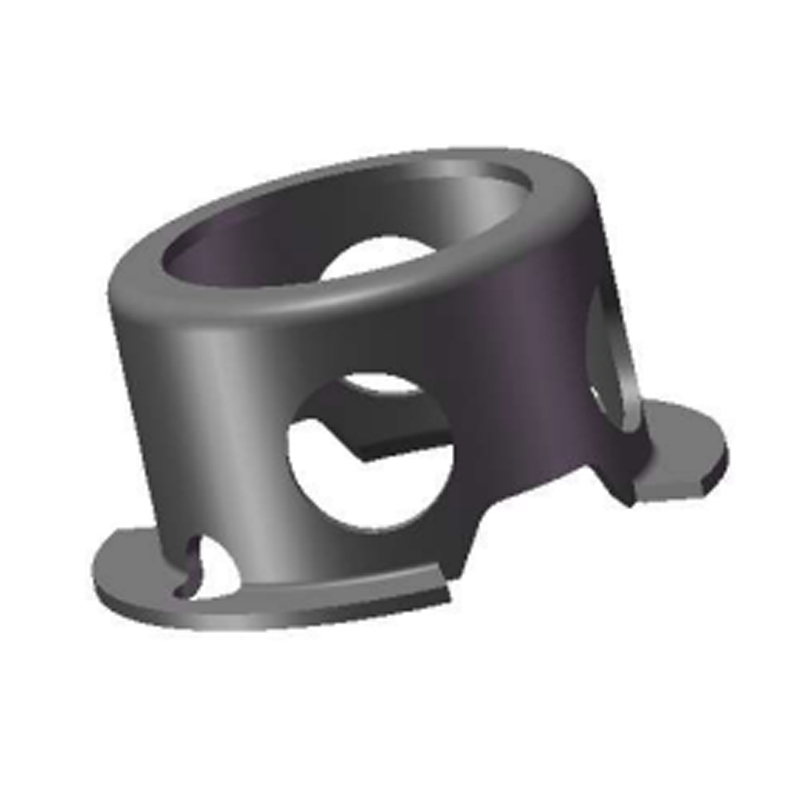 Cuști de limită personalizate rezistente la uzură Pentru inele cu formă specială și cuști de limită, această componentă ștanțată personalizată acceptă revizuirea desenelor cu opțiuni de material, tratament de suprafață și de dezvoltare a mucegaiului. Vizualizare produs →
Note de întreținere, trasabilitate și conformitate
Oțelul trasat la rece este mai sensibil la depozitare decât materialul laminat la cald, deoarece nu are solzi de freza pentru a tampona umiditatea. Câteva controale practice protejează investiția după primire.
- Depozitați bara și firele într-o zonă uscată, înălțată și evitați ciclurile de condens. Suprafețele trase la rece pot rugini rapid.
- Protejați barele drepte de îndoire și firul încolăcit de îndoire; manipularea daunelor poate înfrânge beneficiul dreptății.
- Urmăriți numărul de căldură, tragere la sorți, lotul de tratament termic și lotul de tratare a suprafeței prin înregistrarea producției.
- Păstrați certificatele de material, rapoartele dimensionale, rezultatele durității sau la tracțiune și înregistrările testelor de acoperire cu lotul.
- Pentru piesele acoperite sau placate, confirmați controalele de fragilizare prin hidrogen și cerințele de coacere cu finisorul.
- Aplicați notificarea de modificare a sursei de bază de oțel, reducere a tragerii, recoacere și acoperire, deoarece fiecare poate modifica durata de viață a potrivirii sau la oboseală.
Oțelul trasat la rece este un răspuns util atunci când un element de fixare sau o piesă ștanțată necesită un semifabricat stabil, o suprafață netedă și o rezistență mai mare fără prelucrare suplimentară. Este un răspuns slab atunci când desenul lasă nedefinite gradul de bază, condiția de reducere a tensiunii sau proprietățile finale. Cea mai sigură specificație de achiziție tratează tragerea la rece ca pe un pas dintr-un lanț - calitatea oțelului, reducerea, tratamentul termic, formarea, acoperirea și inspecția - și menține fiecare pas la funcția reală a piesei.