O echipă de întreținere a fabricii alimentare înlocuiește același inel de reținere a arborelui la fiecare 14 luni. Inelul are 17-4 PH, îmbătrânit până la H900, deoarece aceasta a fost cea mai puternică coloană de pe fișa de date și continuă să crape la nivelul orificiului unde se adună apa de spălare. Nu aliajul este problema. Condiția este. H900 cumpără aproximativ 1.310 MPa de limită de curgere și plătește pentru aceasta cu cea mai mare parte a marjei de coroziune sub tensiune a clorurii.
Răspunsul scurt: 17-4 (UNS S17400, AISI 630, EN 1.4542) este un oțel inoxidabil martensitic care se întărește prin precipitare. Îl prelucrați sau ștanțați în starea tratată cu soluție moale, apoi îl învechiți între 480 °C și 620 °C pentru a ajunge la orice limită de curgere de la aproximativ 725 MPa la 1.310 MPa. Specificați-l când aveți nevoie de rezistență dincolo de seria 300 și rezistență la coroziune dincolo de seria 400 și când controlați etapa de îmbătrânire. Nu specificați când clorurile, acidul fierbinte sau o temperatură susținută de serviciu peste aproximativ 300 °C stabilesc limita.
Aproape fiecare 17-4 defecțiuni pe care le vedem urmărite din aceeași cauză principală: tratamentul îmbătrânirii a fost tratat mai degrabă ca o formalitate decât ca motivul pentru care există aliajul.
Cum funcționează mecanismul de întărire prin precipitare
Tratamentul cu soluție la aproximativ 1.040 °C dizolvă elementele de aliere în austenită cubică centrată pe față. Răcirea cu aer transformă apoi acea austenită în martensită cu șipci cu emisii scăzute de carbon, nu martensita de plăci duri, predispusă la fisuri, a unui oțel de scule cu conținut ridicat de carbon. Deoarece carbonul este limitat la 0,07%, structura pe măsură ce este răcită este suficient de moale pentru a fi prelucrată, iar viteza de răcire este suficient de blândă încât distorsiunea rămâne mică în comparație cu un oțel aliat de călire și revenire.
Îmbătrânirea este de unde vine puterea. Menținerea piesei la 480-620 ° C timp de una până la șase ore precipită faze bogate în cupru la numai nanometri, împreună cu carburile de niobiu care fixează granițele granulelor. Aceste precipitate tensionează rețeaua de martensită și blochează mișcarea de dislocare. Îmbătrânesc mai rece, iar precipitatele rămân fine și coerente, astfel încât rezistența atinge vârfuri. Imbatranesc mai fierbinti si se aspru: scade rezistenta, ductilitatea, tenacitatea si rezistenta la stres-coroziune isi revin.
Chimia face treaba
Aproximativ 15,5–17,5% Cr, 3–5% Ni, 3–5% Cu și 0,15–0,45% Nb. Cromul formează pelicula pasivă, cuprul furnizează precipitatul, niobiul rafinează granulația și întârzie îmbătrânirea excesivă.
Un pas cu distorsiuni reduse
Fără rezervor de stingere, fără risc de fisurare, creștere de obicei sub 0,1%. De aceea, calitatea se potrivește pieselor finisate-prelucrate și inelelor formate care trebuie să păstreze toleranță.
Magnetic în orice condiție
Spre deosebire de 304 sau 316, 17-4 rămâne feromagnetic de la Condiția A până la H1150. Relevant pentru țintele senzorilor, prindere magnetică și orice ansamblu în care magnetismul rezidual atrage resturile.
Date de proprietate în funcție de condiție
Curba de îmbătrânire este specificația. Valorile de mai jos sunt valori tipice ale temperaturii camerei pentru bar și piese forjate mici conform ASTM A564 sau AMS 5643; secțiunile grele merg mai jos, așa că indicați întotdeauna de unde provine cuponul de testare.
Observați cât costă cu adevărat acel comerț. Într-un inel de siguranță sau într-o îmbinare cu șuruburi, diferența dintre randamentul de 1.310 MPa și 725 MPa guvernează rareori proiectarea, deoarece schimbarea canelurii, filetului sau secțiunii eșuează cu mult înainte ca materialul în vrac să o facă. Ceea ce guvernează este dacă piesa supraviețuiește mediului său pentru intervalul de service. În această măsură, H900 este adesea alegerea greșită, iar H1150 este adesea cea potrivită.
Cele mai multe fișe de date îngroapă
Limita de curgere este ușor de comparat și ușor de supraevaluat. Graficul de mai jos plasează 17-4 față de alternativele obișnuite la temperatura camerei, folosind valori minime tipice mai degrabă decât cifre de marketing.
205 MPa
205 MPa
275 MPa
655 MPa
725 MPa
1.310 MPa
Punctele care contează mai mult decât barele:
- Coroziunea la stres cu clor este plafonul adevărat. Tensiunea de tracțiune, clorurile și temperaturile peste aproximativ 60 °C formează combinația clasică, iar starea de îmbătrânire maximă este cea mai puțin tolerantă. Supraevaluarea la H1150 sau H1150M este atenuarea standard.
- Standardele de serviciu acru restricționează gradul la condițiile depășite. NACE MR0175 / ISO 15156 nu acceptă 17-4 în H900, astfel încât o tijă de supapă sau un dispozitiv de fixare a capului de puț specificat la rezistența maximă nu este conformă chiar și înainte de a fi prelucrată.
- Riscul de fragilizare a hidrogenului crește odată cu rezistența. Dacă o parte de 17-4 la H900 trebuie să fie galvanizată, ciclul de coacere nu este opțional și atelierul de placare trebuie să fie scris în comanda de achiziție.
- Urcarea este obișnuită când 17-4 se confruntă cu 17-4 în contact de alunecare. Duritatea diferită, un lubrifiant cu peliculă uscată sau schimbarea unei singure fețe o rezolvă mai ieftin decât o actualizare a materialului.
- Îmbătrânirea lasă un oxid închis la culoare care trebuie îndepărtat prin decapare sau prin mijloace mecanice, altfel rezistența la coroziune pentru care ați plătit nu apare niciodată la suprafață.
Unde nota își câștigă locul
Consumul este concentrat în aplicațiile în care un proiectant are nevoie de aproximativ dublul rezistenței de 316 fără a păși într-un oțel aliat dependent de acoperire. Împărțirea de mai jos este o vedere orientativă de planificare, nu un studiu de piață.
Aerospațial, 30% — hardware pentru actuator, fitinguri, elemente de fixare de înaltă rezistență și componente ale corpului aeronavei unde reglementează AMS 5643.
Petrol și gaze, 25% — tije de supape, porți, scaune și feronerie submarină, aproape întotdeauna într-o stare supraînvechită.
Chimie și proces, 18% — arbori pompe, rotoare, manșoane și malaxoare.
Alimentație, hârtie și produse farmaceutice, 12% — racle, cuțite, tije și feronerie pentru spălare.
Medical și de laborator, 8% — instrumente și unelte; alte utilizări industriale alcătuiesc restul.
Specificarea a 17-4 elemente de fixare, inele de fixare și piese ștanțate
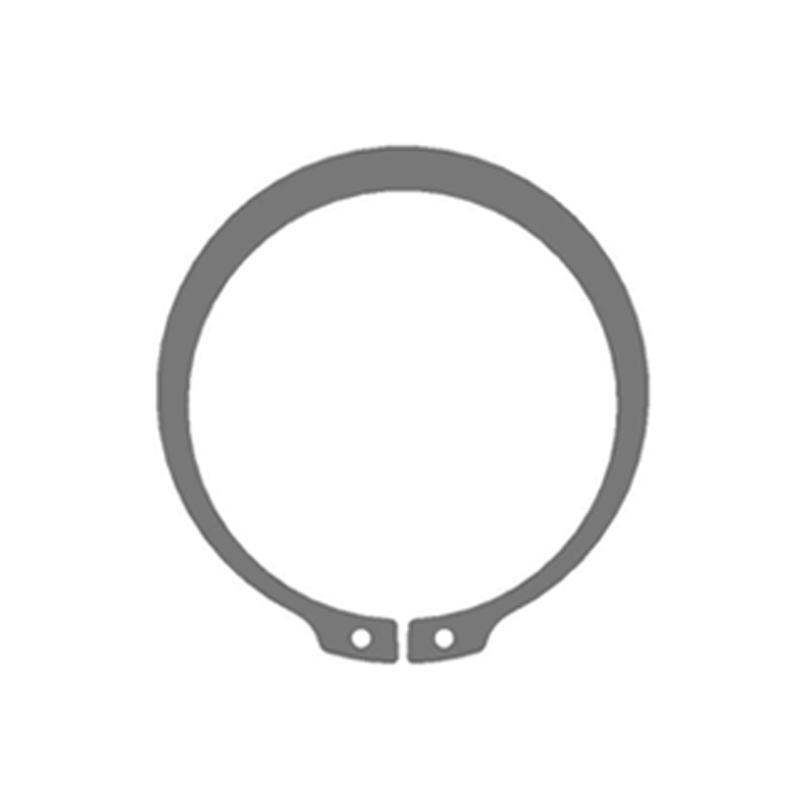
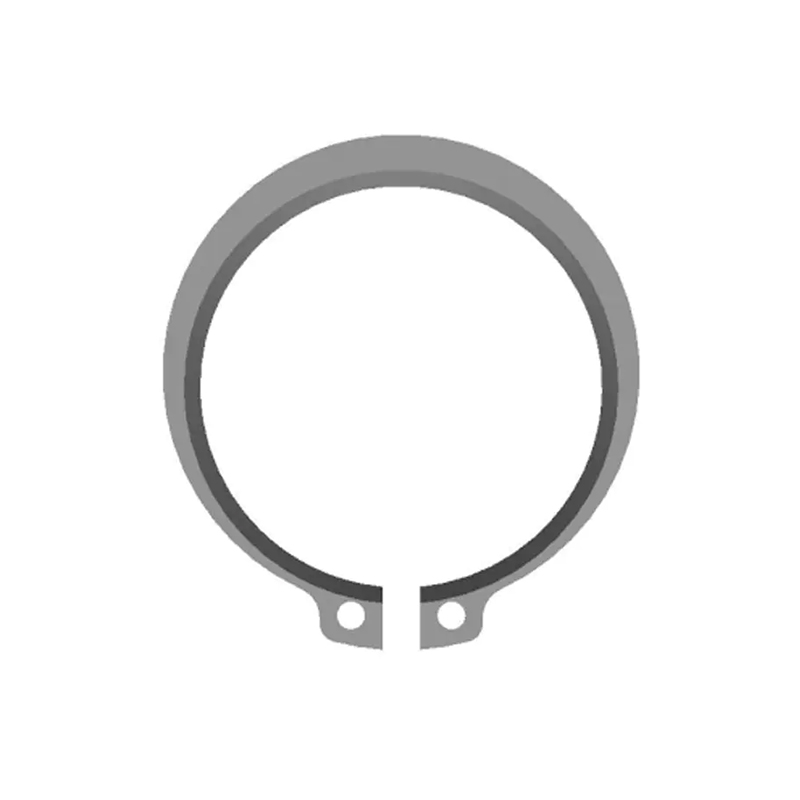
Inelele de reținere și șaibe ștanțate concentrează sarcina în secțiuni foarte mici, ceea ce schimbă logica specificațiilor. Pe un inel extern, rădăcina urechilor, fața de contact a canelurii și secțiunea conică suportă sarcina axială, iar la 1.310 MPa, un colț interior ascuțit devine un declanșator de fisuri. Specificați razele rădăcinii, o rupere a muchiei și o orientare a bavurilor care păstrează ștanțarea bavurilor pe fața fără sarcină.
 DIN 471 Inele exterioare pentru arbori Inelele arborelui DIN 471 cu date de dimensiune, material, acoperire, sarcină și viteză ajută la specificarea retenției axiale acolo unde rădăcinile urechilor transportă sarcină concentrată. Vizualizare produs →
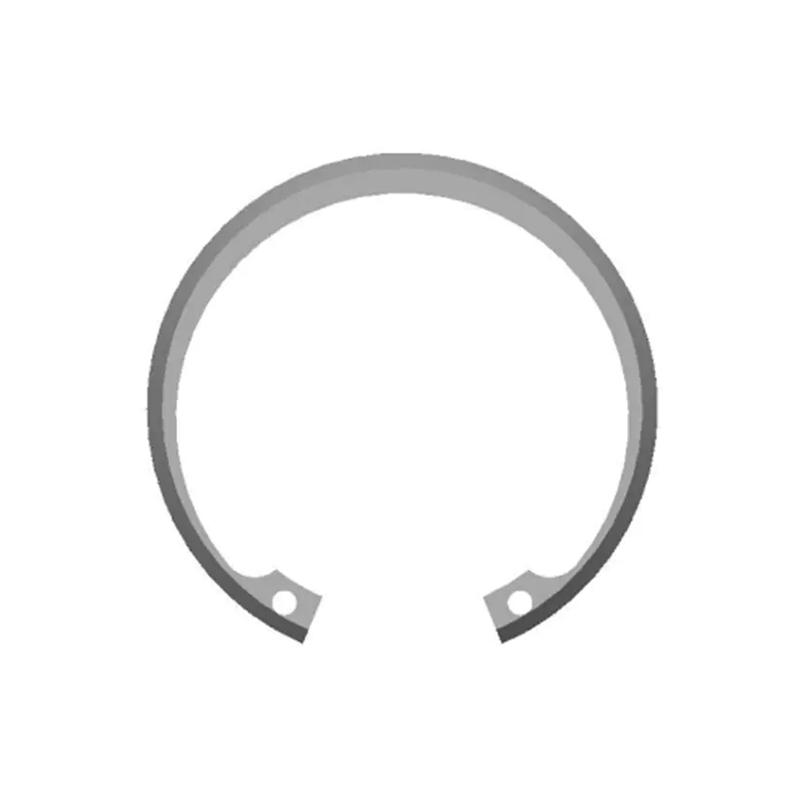
Inelele interne de pe o canelură ale alezajului stau în compresie odată instalate, astfel încât modul de defecțiune observat se schimbă spre forfecarea canelurii, oboseala inelului sau fixarea permanentă, mai degrabă decât fisurarea urechilor. Acesta este unul dintre motivele pentru care condițiile supraînvechite sunt obișnuite în reținerea pe marginea găurii: un randament puțin mai mic, cu mai multă alungire, tolerează solicitarea și vibrațiile la instalare mult mai bine decât un inel cu vârsta de vârf care nu are unde să meargă atunci când este supra-expandat.
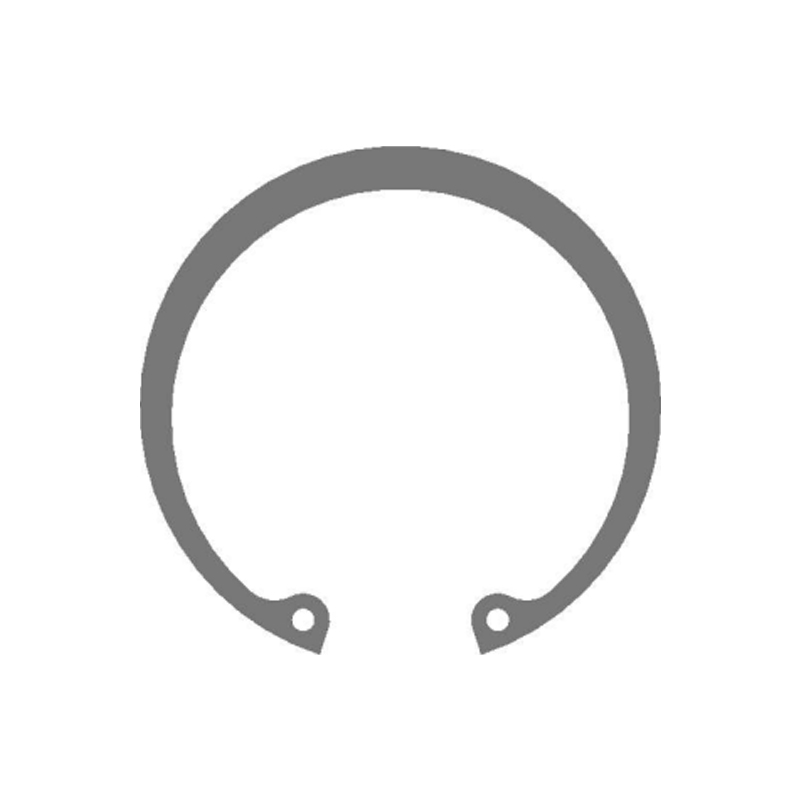 Inele de fixare interioare DIN 472 pentru reținerea găurii Inelele de alezaj intern stau în compresie; Dimensiunea, materialul, acoperirea și datele de încărcare DIN 472 acceptă opțiunile de retenție axială. Vizualizare produs →
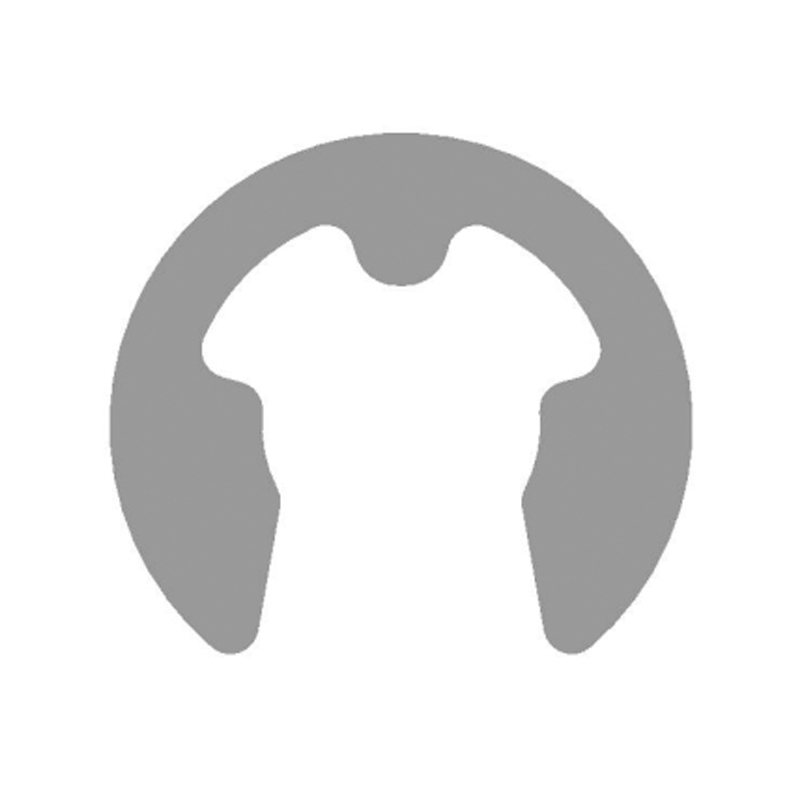
Parantezele ștampilate, cuștile limită și inelele cu formă specială urmează din nou un traseu diferit. Ele sunt formate în starea A, deoarece formarea unei piese de 40 HRC este nepractică și îmbătrânită după formare. Springback în stare moale este previzibil; în starea de îmbătrânire nu este, așa că compensarea sculei ar trebui să se bazeze pe banda recoaptă și verificată pe primul lot îmbătrânit. Al nostru program personalizat de ștanțare și formare este construit în jurul acelei secvențe: formă, îmbătrânire, detartrare, pasivizare, inspectare.
 Inele de reținere despicate cu formă specială rezistente la coroziune Inele despicate personalizate rezistente la coroziune din oțel inoxidabil sau aliaje de nichel pentru reținerea arborelui sau a găurii; verificați duritatea piesei finite și trasabilitatea lotului. Vizualizare produs →
Două detalii de cumpărare valorează mai mult decât orice cifră de putere. În primul rând, insistați asupra trasabilității lotului de căldură cu numărul de taxă de îmbătrânire, deoarece un lot mixt este imposibil de scos după asamblare. În al doilea rând, specificați duritatea piesei finite, nu numai pe bara de testare: duritatea este cel mai ieftin indicator pentru a afla dacă cuptorul învechit a făcut într-adevăr ceea ce susține certificatul.
Un flux de lucru de aprovizionare care evită relucrarea
- Fixați carcasa de încărcare. Sarcina axială, amplitudinea vibrațiilor, numărul de cicluri, tensiunea de instalare și temperatura de serviciu. Fără acestea, selecția condiției este o presupunere.
- Alegeți starea din mediu, nu fișa de date. Puncte uscate și statice către H900 sau H1025; cloruri, spălare sau punct de serviciu acru spre H1150 sau H1150M.
- Scrieți complet specificația. Clasă și număr UNS, stare și ciclu de îmbătrânire, interval de duritate, referință ASTM A564 sau A693, finisare a suprafeței, standard de pasivizare, coacere cu hidrogen dacă este placată, marcare și trasabilitate.
- Calificați procesul, nu doar proba. Uniformitatea cuptorului de îmbătrânire, îndepărtarea oxidului, frecvența studiului de duritate și inspecția efectuată aparțin auditului, alături de fluxul intern de producție și inspecție .
- Verificați la primul articol și periodic. Chimie, duritate, microstructură și, acolo unde este cazul, o verificare cu pulverizare salină sau SCC.
Note de întreținere și conformitate
- Nu reînvechiți niciodată sau nu eliberați de stres o parte de 17-4 în teren. O excursie necontrolată la o temperatură greșită poate elimina în liniște câteva sute de megapascali de curgere și nimic din partea piesei nu va arăta diferit.
- Inspectați șanțurile pentru uzură, pete în crăpături și semne martor la contactul cu urechi. Un inel care a luat un set permanent și-a pierdut deja preîncărcarea și ar trebui înlocuit, nu remontat.
- Păstrați documentația aliniată cu standardul invocat: ASTM A564 pentru bară și forjare, ASTM A693 pentru tablă, bandă și placă, AMS 5643 pentru industria aerospațială, EN 10088-3 grad 1.4542 pentru lucrări europene, cu un certificat EN 10204 3.1 ca bază.
- Pentru service acru, confirmați starea depășită și limita de duritate înainte de a cota și păstrați cerința NACE MR0175 / ISO 15156 vizibilă pe desen, mai degrabă decât îngropată într-o anexă a specificațiilor.
- Planificați pentru oxid. Îmbătrânirea în aer produce o nuanță de căldură care trebuie îndepărtată; dacă desenul scrie pasivat, dar procesul omite decaparea, performanța la coroziune în teren nu se va potrivi cu testul de calificare.
Nicio alegere materială nu supraviețuiește controlului slab al procesului. 17-4 recompensează un furnizor care tratează îmbătrânirea ca pe o operație metalurgică cu un ciclu înregistrat, o verificare a durității pe fiecare lot și o etapă curată de detartrare ulterior. Fă-le corect pe cele trei și gradul oferă o combinație de rezistență, tenacitate și rezistență la coroziune pe care puține aliaje o pot egala la preț.