Un desen care spune doar „oțel călit și revenit, 45–50 HRC” lasă deschise trei decizii: ce calitate de oțel, ce temperatură de revenire a avut de fapt furnizorul și cât de mult din marginea funcțională poate fi decarburată. Aceste trei răspunsuri decid dacă un inel de siguranță extern menține un rulment pe loc printr-un deceniu de vibrații sau se relaxează în liniște în primul interval de service.
Răspunsul scurt: „întărit și temperat” descrie o secvență, nu o proprietate. Călirea austenită oțelul la aproximativ 800–900 °C și îl stinge la duritate maximă; călirea imediat după aceea duritatea mâinilor înapoi la un cost controlat în duritate. Pentru inelele de reținere din oțel cu arc și arcurile cu disc, majoritatea specificațiilor se stabilesc între 42 și 52 HRC după călire undeva în fereastra de 300–450 °C: suficient de greu pentru a rezista la brinare sub împingerea axială, suficient de ductil pentru a supraviețui instalării cu clești inele.
Totul de mai jos este scris din partea de achiziție și proces. Fiecare secțiune răspunde la o întrebare pe care un cumpărător, proiectant sau inginer de calitate va trebui să o apere în cele din urmă într-o întâlnire cu furnizorii sau într-un raport de eșec.
Călirea și revenirea: ceea ce controlează de fapt fiecare pas
Tratamentul termic nu este o singură operație. Patru etape se stivuiesc și fiecare are propriul mod de eroare caracteristic. Confuzindu-le este motivul pentru care doi furnizori pot certifica ambii 48 HRC și totuși pot livra piese care se comportă complet diferit în domeniu.
Austenitizare, 800–900 °C
Temperatura de înmuiere și timpul decid cât de mult carbon intră în soluție. Înmuierea sub înmuiere lasă buzunare moi de ferită care nu se întăresc niciodată; înmuierea excesivă îngroșează boabele și costă duritate fără a adăuga rezistență. Oțelurile pentru arc, cum ar fi 65Mn și 50CrV4, rulează de obicei la capătul superior al acestui interval.
stingere
Uleiuri pentru grade aliaje; apa sau polimerul se potrivește cu calitățile de carbon simplu, cum ar fi C67S. Stingerea trebuie să fie suficient de rapidă pentru a rata nasul perlit și suficient de blând pentru a nu sparge secțiunile subțiri ale inelelor. Distorsiunea se decide aici, nu în temperare.
Revenire, de obicei 300–500 °C
Aceasta este etapa care definește proprietatea livrată. La mijlocul intervalului, aproximativ 20 °C de temperatură de revenire mută duritatea cu 1–2 HRC. Timpul de reținere contează și el: o piesă trasă în momentul în care atinge temperatura nu este aceeași cu una înmuiată timp de o oră.
Coacerea după placare
Orice piesă galvanizată peste aproximativ 32 HRC prezintă un risc de fragilizare prin hidrogen. O coacere la 190–230 °C, începută în câteva ore de la placare, este atenuarea standard - și aparține comenzii de achiziție, nu unei presupuneri.
Temperatura de temperare stabilește duritatea, tenacitatea și stabilitatea
Tabelul de mai jos este cea mai utilă referință atunci când un desen oferă doar o bandă de duritate. Acesta arată ce face o schimbare a temperaturii de revenire la un oțel cu arc carbon de 0,6–0,8 %, stins cu ulei de la aproximativ 850 °C.
Lectura practică contează mai mult decât cifrele. Un inel de siguranță de 46–52 HRC și un arc cu disc de 40–46 HRC nu sunt același produs cu documente diferite. Inelul are nevoie de duritatea suprafeței pentru a rezista acțiunii de răzuire a peretelui canelurii; Arcul disc are nevoie de o temperatură de revenire mai mare, astfel încât să poată devia milioane de cicluri fără a necesita un set permanent.
 Arc disc conic DIN 2093 pentru sarcini axiale Arc disc conic pentru sarcini axiale și reținere a presiunii pe flanșă, cu tabel de dimensiuni DIN 2093, oțeluri pentru arc și opțiuni de tratare a suprafeței. Vizualizare produs →
Standardele stabilesc fereastra, nu procesul. DIN 471 și DIN 472 pentru inele de siguranță și DIN 2093 pentru arcuri cu disc, fiecare definește intervalele de duritate și decarburarea permisă. Un furnizor care citează doar „45–50 HRC” citează un rezultat fără o garanție de proces în spate.
Indicatorii care decid viața pe teren
Duritatea este numărul imprimat pe certificat. Viața de oboseală este decisă de patru lucruri care apar rar pe ea.
- Decarburarea. O piele moale, epuizată de carbon pe marginea funcțională este cauza clasică a eșecului precoce al inelelor. O bună practică îl limitează la 0,02 mm pe marginea portantă și îl verifică pe o secțiune transversală lustruită, nu cu ochiul.
- Austenita retinuta. Peste aproximativ 5 %, austenita se transformă în martensită necălit în funcțiune: inelul crește și potrivirea se schimbă. Un al doilea temperament sau un tratament criogenic îl doboară.
- Dimensiunea boabelor și conținutul de incluziune. Granulație fină (ASTM 7 sau mai fină) este ceea ce permite unui inel de 48 HRC să supraviețuiască încărcării la șoc. Granulele grosiere dintr-o baie de austenitizare prea fierbinte nu apar niciodată pe certificatul de duritate.
- Calitate margine. Inelele ștanțate poartă o zonă de forfecare și o zonă de fractură. O bavură sau micro-fisura pe marginea de tracțiune devine locul de inițiere a oboselii cu mult înainte ca șanțul să se uzeze.
Deoarece aceste variabile sunt stabilite în interiorul cuptorului, mai degrabă decât la inspecția finală, traseul procesului contează mai mult decât doar certificatul. Al nostru fluxul de producție intern păstrează ștanțarea, tratamentul termic, fosfatarea și sortarea optică automată într-un singur sistem de calitate, ceea ce face ca repetabilitatea durității de la lot la lot să fie auditabilă mai degrabă decât anecdotică.
Unde elementele de fixare călite și călite își fac treaba
Piesele călite și călite se concentrează oriunde vibrațiile și ciclurile termice se întâlnesc cu o îmbinare care trebuie să rămână etanșă fără a fi sudate.
Transmisia și frânarea auto – aproximativ 42 %
Cutii de viteze eoliene și sisteme de pas — aproximativ 22 %
Mașini pentru construcții și agricultură - aproximativ 18 %
Cutii de viteze și pompe industriale - aproximativ 12 %
Alte utilaje generale – aproximativ 6 %
Diviziunea de mai sus reflectă mixul de cotații pe care îl vedem mai degrabă decât un studiu de piață, dar explică un model. Inelele de reținere se află în partea de sus a listei, deoarece sunt de obicei cea mai ieftină parte dintr-un ansamblu scump și cea a cărei defecțiune provoacă cele mai multe daune colaterale. Aplicațiile eoliene, în special, solicită ceva greu de specificat doar prin duritate: 42–50 HRC, decarburare scăzută și un finisaj cu fosfat sau zinc care nu va fragiliza inelul.
Elementul cel mai frecvent solicitat rămâne inelul arborelui simplu, deoarece este localizatorul axial implicit în designul cutiei de viteze, pompei și motorului.
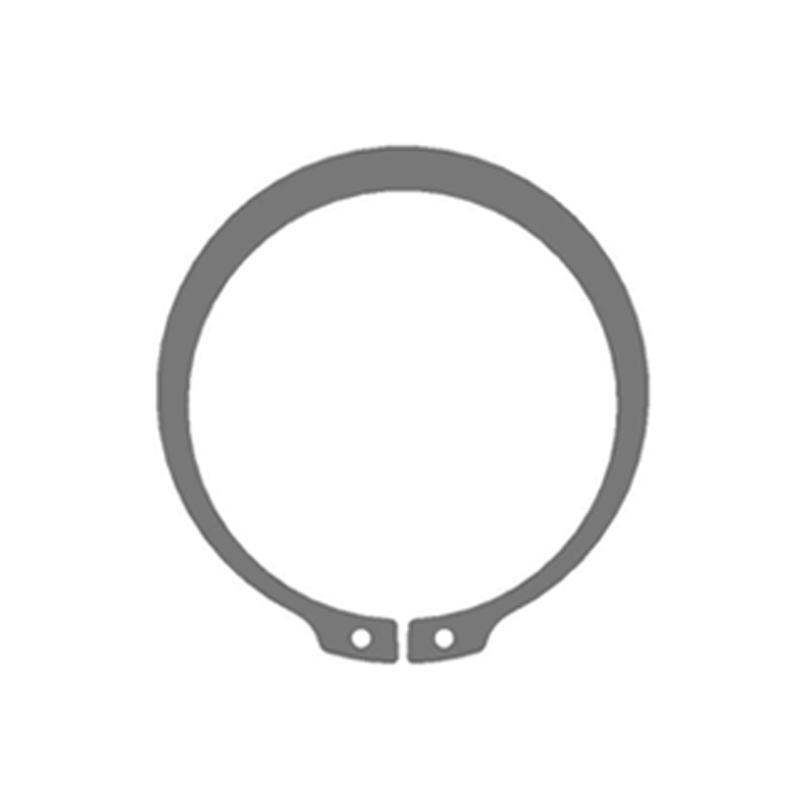
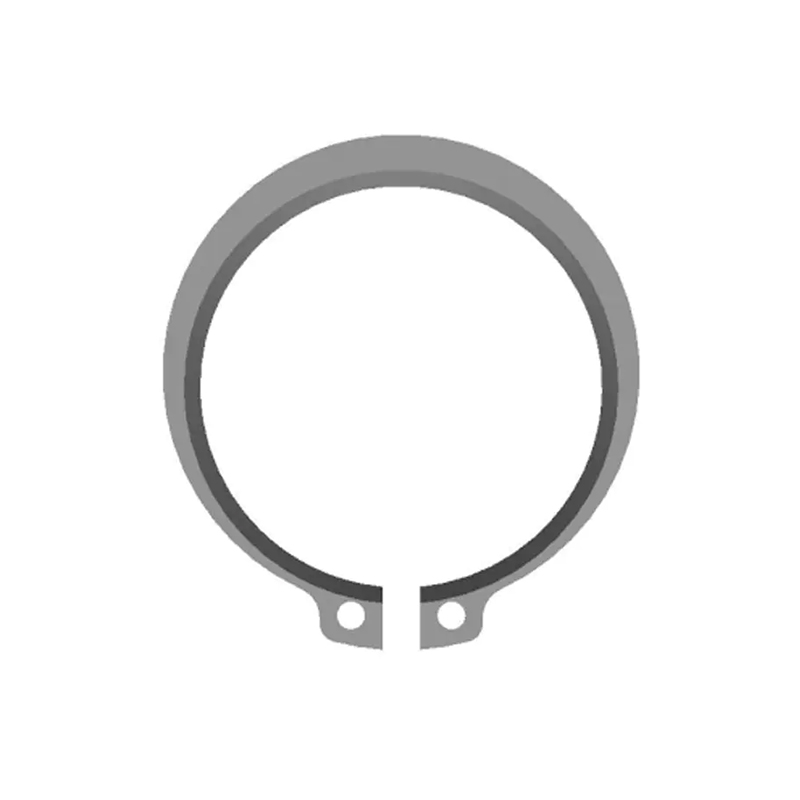
 DIN 471 Inele de fixare exterioare pentru reținerea axială a arborelui Inele de siguranţă a arborelui pentru poziţionarea axială şi controlul deplasării, cu dimensiuni DIN 471 până la 1000 mm, oţel carbon sau inoxidabil şi opţiuni de acoperire. Vizualizare produs →
Specificarea și cumpărarea: o verificare în cinci pași
Cele mai multe dispute de duritate provin dintr-o comandă de achiziție care a numit un număr și nimic altceva. Cinci linii de specificații elimină aproape tot acest risc.
1. Denumiți standardul. DIN 471, DIN 472, DIN 2093 și echivalentele acestora fixează deja intervalele de duritate, geometria canelurilor și metodele de testare. Cumpărarea la un număr standard elimină cea mai mare parte a argumentului înainte de a începe.
2. Dați o fereastră și o metodă. Un interval precum 44–50 HRC, plus o rută de conversie declarată (HV1 convertit în HRC pentru secțiuni subțiri), previne disputa clasică în care un inel de 1,2 mm citește diferit pe un tester de banc.
3. Limitați temperatura de revenire. Scrierea „călit nu sub 350 °C” împiedică un furnizor să lovească duritatea cu o temperatură scurtă, la temperatură scăzută, care lasă piesa fragilă în funcțiune.
4. Setați limitele de decarburare și de margine. O clauză din specificație și o verificare la inspecția de intrare elimină un întreg mod de defecțiune din registrul de risc.
5. Necesită trasabilitatea lotului. Furnalul, lotul, diagrama de tratament termic, studiul durității și înregistrarea coacerii prin placare - documentele care fac o revendicare susținută un an mai târziu.
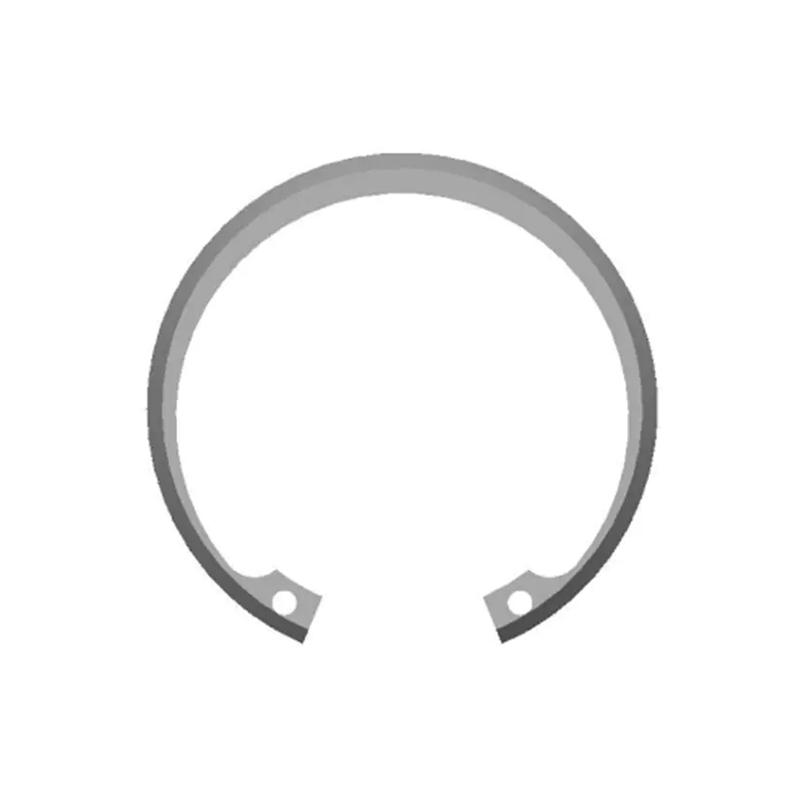
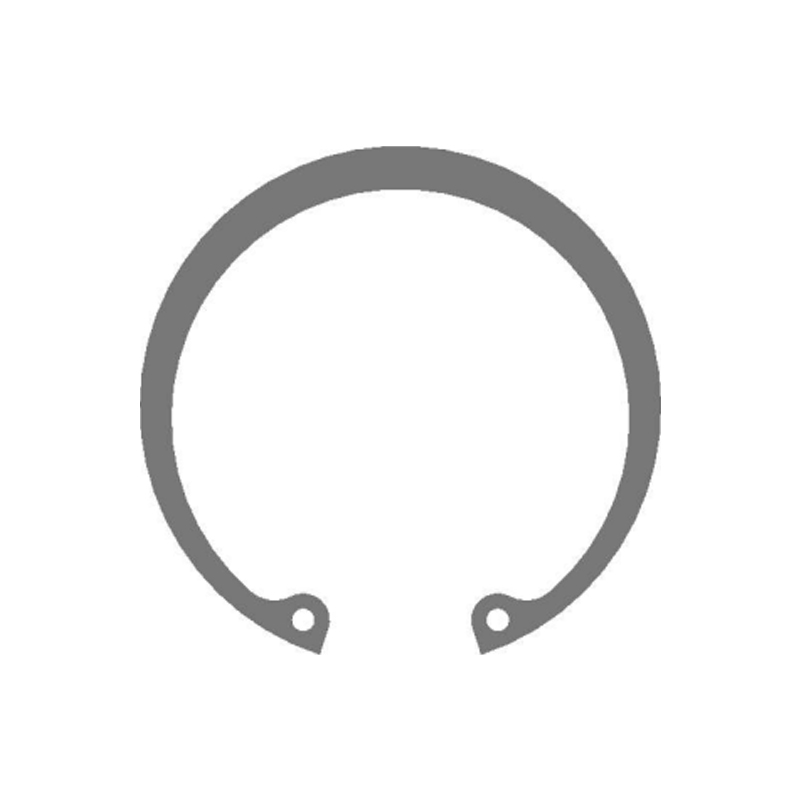 DIN 472 Inele de fixare interne metrice pentru reținerea găurii Inele interne pentru reținere axială în găuri prelucrate, cu dimensiuni metrice DIN 472, oțel carbon sau inoxidabil și opțiuni de tratament de suprafață. Vizualizare produs →
În cazul în care desenul este unul special - un urechi decalat, o lățime de canelură non-standard, un suport care păstrează și un rulment - munca de specificare pur și simplu se deplasează mai devreme. Al nostru ștanțare personalizată și dezvoltare de inele traseul începe cu dimensiunile canelurii și cu cazul de încărcare, mai degrabă decât cu un număr de catalog, care este de obicei cel mai rapid mod de a rezolva o întrebare despre duritate la care un standard nu răspunde.
Întreținere, reutilizare și conformitate
Proprietățile care fac piesele călite și călite fiabile fac, de asemenea, starea lor greu de judecat la ochi. Câteva reguli mențin adunările oneste după prima reconstrucție.
- Nu reutilizați un inel sau un arc cu disc după îndepărtare. Călirea care asigură ductilitate înseamnă și un inel care a fost împrăștiat odată ce a fost cedat o dată.
- Căutați coroziunea prin fretare pe peretele canalului la fiecare service. Un semn de martor lustruit înseamnă mișcare, ceea ce înseamnă că lățimea canelurii sau grosimea inelului este în afara toleranței.
- Păstrați înregistrarea de coacere după placare în dosar pentru orice piesă placată cu zinc peste 32 HRC. Dacă înregistrarea lipsește, tratați lotul ca suspect și nu ca acceptabil.
- Legați dovezile acoperirii cu metode recunoscute: pulverizare cu sare la ISO 9227, screening de fragilizare cu hidrogen la ISO 15330 sau ASTM F1940, acolo unde specificațiile de acoperire o solicită.
- Puneți certificatele de materiale conform EN 10204 3.1, documentația PPAP și o clauză de notificare a modificării în contractul de furnizare, nu într-un folder pe care nimeni nu îl deschide.
În lanțurile de aprovizionare reglementate - auto în conformitate cu IATF 16949 sau eolian în conformitate cu un acord de calitate specific clientului - tratamentul termic este în mod normal tratat ca un proces special care necesită operatori calificați, cuptoare calibrate și înregistrare continuă a graficului. Cumpărătorii care solicită o singură dată diagrama cuptorului, la prima comandă, tind să fie cei care nu trebuie să efectueze o investigație de eșec mai târziu.
Oțelul călit și călit este un răspuns de încredere la o întrebare specifică: cum țineți o componentă pe loc sub sarcină fără a o face casantă? Răspundeți că cu o calitate a materialului, un interval de revenire, o limită de decarburare și o coacere documentată, iar piesa se comportă așa cum a fost proiectată. Răspundeți numai cu un număr de duritate, iar următoarea revizuire a desenului va fi scrisă printr-un raport de eșec.