Fiecare inginer de producție a văzut același model de defecțiuni: un inel de reținere care își pierde aderența în timpul unei rulări cu vibrații mari sau o șaibă elastică care renunță încet la sarcina de cleme după cicluri termice repetate. Simptomele arată diferit, dar cauza principală este adesea identică - oțelul nu a primit niciodată tratamentul termic prin precipitare necesar pentru a-și dezvolta întreaga rezistență elastică.
Tratamentul termic prin precipitare - numit și întărire prin precipitare sau întărire prin îmbătrânire - este un proces termic în trei etape care crește rezistența la curgere, duritatea și rezistența la oboseală a aliajelor selectate. Pentru inele de siguranță, șaibe elastice și elemente de fixare ștanțate, este diferența dintre o componentă care rămâne blocată în canelura sa și una care se strecoară sub sarcină.
Cheie la pachet: Tratamentul termic prin precipitare aplicat corect poate crește limita de curgere cu 50% sau mai mult în comparație cu starea de recoacere, provocând în același timp o distorsiune minimă - de aceea depind de el piesele subțiri, cu toleranță strânsă, cum ar fi inelele și șaibele Belleville.
Ce face de fapt tratamentul termic prin precipitații
Mecanismul nu este de a face metalul mai puternic prin lucru la rece sau transformarea martensitei. În schimb, aliajul este forțat să elibereze precipitate extrem de fine în interiorul structurii sale cristaline. Aceste particule blochează mișcarea dislocațiilor - defectele microscopice care permit metalului să se îndoaie și să cedeze. Mai multe obstacole înseamnă o putere mai mare.
Pentru o componentă de fixare, aceasta oferă trei beneficii măsurabile:
- Limită elastică superioară — piesa revine la forma sa inițială după deviații repetate, ceea ce este exact ceea ce trebuie să facă un inel de siguranță de fiecare dată când este împrăștiat și instalat.
- Sarcina stabilă de clemă — rezistența la relaxarea stresului menține strângerea șaibelor elastice la temperaturi de lucru de până la aproximativ 300°C, în funcție de grad.
- Durată de viață mai lungă la oboseală — precipitatele fine, uniform dispersate, întârzie inițierea fisurilor sub vibrații ciclice.
Limita de curgere crește față de starea de recoacere în aliajele obișnuite cu întărire prin îmbătrânire.
Limita aproximativă de lucru pentru oțelul cu arc întărit în vârstă înainte ca relaxarea tensiunii să se accelereze.
Îmbătrânirea produce modificări dimensionale minime, păstrând toleranțele de potrivire a canelurilor ale ștanțarilor de precizie.
Cele trei etape ale tratamentului termic prin precipitații
Etapa 1 - Tratamentul cu soluție
Piesa este încălzită într-un interval de temperatură în care toate elementele de aliere se dizolvă într-o singură soluție solidă. Pentru benzi cu arc de carbon, aceasta este de obicei 780–880°C; pentru oțel inoxidabil întărit prin precipitare, până la aproximativ 1065°C; pentru aliaje de aluminiu, 470–500°C. Timpul de reținere trebuie să fie suficient de lung pentru a omogeniza structura, dar suficient de scurt pentru a evita creșterea boabelor. Pentru componentele ștanțate, această etapă relaxează și efortul intern introdus de ștanțare și formare.
Etapa 2 – stingere
Răcirea rapidă prinde acele elemente dizolvate în loc, creând o soluție solidă suprasaturată. În acest moment, metalul este mai dur decât recoacet, dar nu este aproape de rezistența sa finală. Mediile de stingere variază de la apă și ulei până la soluții de polimeri sau aer forțat. Secțiunile subțiri, cum ar fi inelele și șaibe, se răcesc rapid, dar stingerea trebuie încă reglată pentru a evita denaturarea sau crăparea.
Etapa 3 – Îmbătrânire
Reîncălzirea controlată la o temperatură mai scăzută - de obicei între 150 ° C și 500 ° C în funcție de aliaj - permite elementelor dizolvate să se nucleeze și să crească sub formă de precipitate ultrafine. Sub-îmbătrânirea lasă puterea nedezvoltată; supra-îmbătrânirea aspre particulele și înmoaie materialul. Controlul de precizie timp-temperatură este ceea ce separă un tratator termic de încredere de un ghicitor.
Cum se compară: întărirea prin precipitații vs. alte rute
Selectarea tratamentului termic este o decizie de inginerie care depinde de forma, grosimea și încărcarea produsului. Comparația de mai jos rezumă cele mai comune rute pe care le poate aplica un producător de elemente de fixare.
Răspunsul îmbătrânirii: Vârful ascuns
Fiecare aliaj care se întărește prin îmbătrânire are un vârf de duritate și singura modalitate de a-l găsi este să probezi piesele în timp și temperatură. Graficul de mai jos arată un răspuns tipic la îmbătrânire pentru o bandă de oțel cu arc menținută la 350°C după călire. Duritatea crește pe măsură ce se formează precipitate fine, apoi scade pe măsură ce particulele se îngroșează.
Acesta este indicatorul ascuns despre care majoritatea cumpărătorilor nu întreabă niciodată. Materialul sub vârsta poate trece un test de duritate minimă, dar totuși nu are limita elastică completă proiectată în produs. Materialul supra-îmbătrânit riscă cedarea precoce la oboseală. Un furnizor responsabil urmărește curba pentru fiecare lot și documentează fereastra de îmbătrânire reală.
Acolo unde părțile întărite prin precipitații contează cel mai mult
Industriile care solicită cel mai mult de la elementele de fixare sunt aceleași care conduc specificațiile de tratament termic prin precipitații. Distribuția de mai jos reprezintă consumul obișnuit de componente din oțel de arcuri întărite în vârstă în sectoarele industriale.
În transmisiile de automobile și articulațiile CV, inelele exterioare DIN 471 pentru arbori trebuie să mențină aderența radială prin milioane de cicluri de sarcină cu turații mari. La turbinele eoliene, carcasele cutiei de viteze au nevoie de o retenție pe partea alezajului care tolerează atât vibrațiile, cât și temperatura lubrifiantului. La mașinile de construcții, șaibe elastice trebuie să mențină preîncărcarea timp de zeci de ani fără restrângere programată.
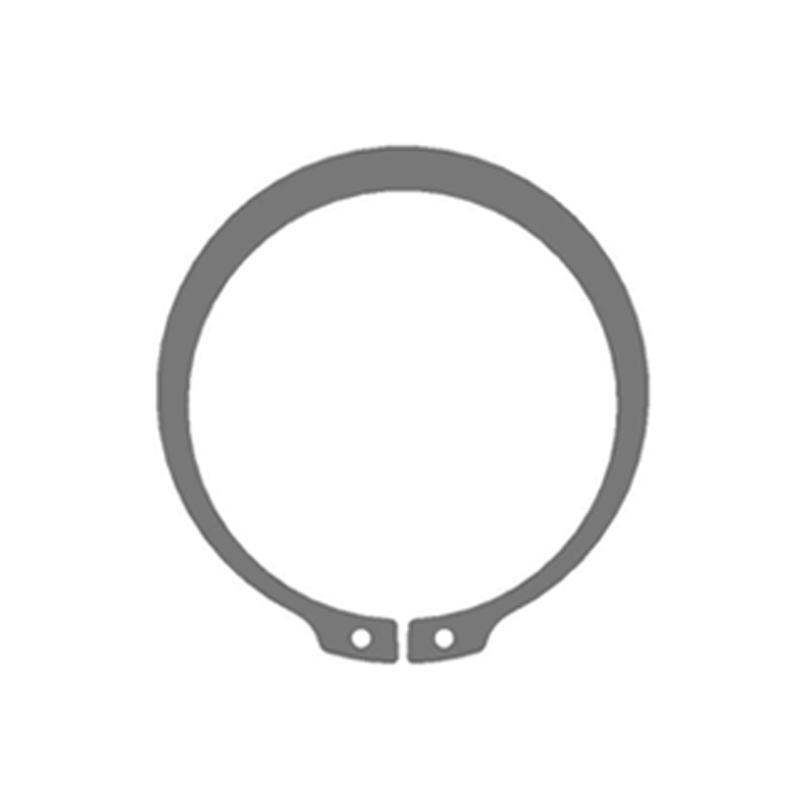
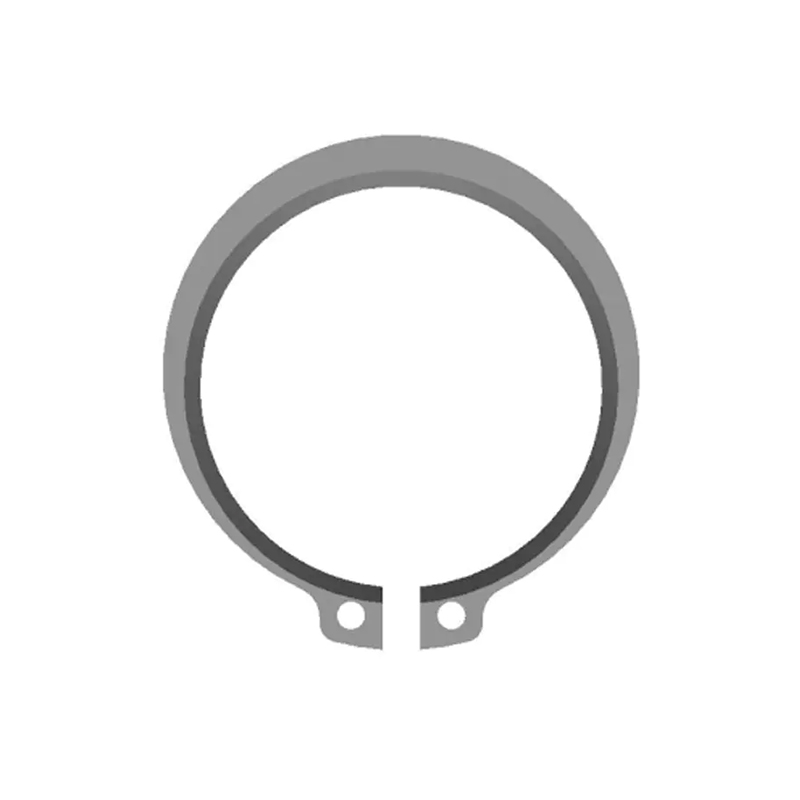
 DIN 471 Inele de fixare exterioare pentru reținerea arborelui Aceste inele exterioare previn deplasarea axială pe arbori, cu materiale precum 65Mn și oțel inoxidabil și tratamente de suprafață, cum ar fi fosfatarea și placarea cu zinc. Se potrivesc aplicațiilor de automobile și turbine eoliene cu turații mari, unde aderența radială și rezistența la vibrații sunt esențiale. Vizualizare produs →
Specificarea elementelor de fixare întărite prin precipitații: un ghid practic
Cumpărătorii și inginerii de proiectare tind să se concentreze pe preț și pe termenul de livrare, dar specificația tratamentului termic este cea care determină durata de viață. Parcurgeți următorii cinci pași și veți avea o specificație de achiziție care supraviețuiește contactului cu realitatea.
Definiți condițiile de serviciu
Înregistrați intervalul de temperatură de funcționare, ciclul de încărcare și nivelul vibrațiilor. Aceste trei intrări decid dacă oțelul cu arc carbon, 50CrV4 sau o calitate inoxidabilă care întărește prin precipitare este adecvată.
Selectați materialul și standardul
Potriviți calitatea cu standardul aplicabil — DIN 471 și DIN 472 pentru inele de siguranță, DIN 2093 pentru șaibe Belleville, DIN 988 pentru șaibe plate. Standardele definesc intervalele de duritate, dimensiunile și metodele de testare.
Stabiliți criterii de acceptare
Acordați fereastra de duritate, încărcarea probei și starea suprafeței. Pentru un inel de siguranță, toleranța de potrivire a canelurilor și deformarea completă fără setare permanentă nu sunt negociabile.
Verificați controlul procesului
Întrebați cum controlează producătorul curba de îmbătrânire pentru fiecare lot. plin producție internă — de la laminare și ștanțare prin tratament termic la sortare optică — scurtează bucla de feedback și îmbunătățește consistența.
Solicitați documentația
Solicitați certificate de materiale, rapoarte de test de duritate și înregistrări de inspecție dimensională. Acreditarea independentă a centrului de testare al furnizorului adaugă încredere reală.
Atunci când aplicația este un butuc sau un orificiu de carcasă, inelele interne DIN 472 rămân răspunsul standard pentru reținerea rulmenților și componentelor unde accesul la dezasamblare este limitat.
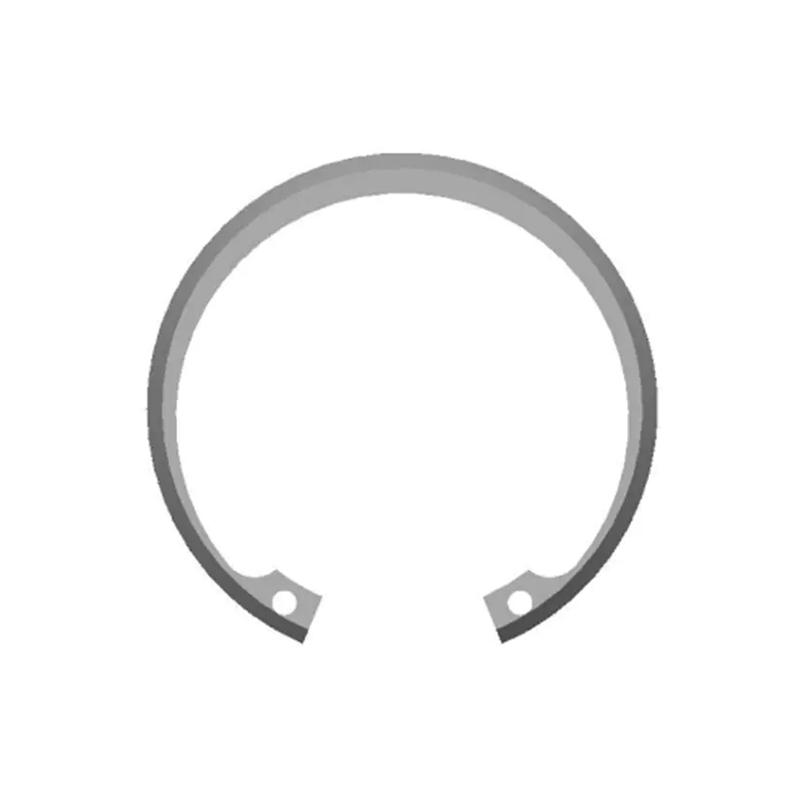
 Inele de fixare interioare DIN 472 pentru reținerea găurii Proiectate pentru instalarea în caneluri interioare, aceste inele metrice limitează mișcarea axială a componentelor în gauri. Disponibil în oțel carbon și oțel inoxidabil cu tratament standard de suprafață, ele sunt ideale pentru reținerea rulmenților acolo unde accesul la dezasamblare este limitat. Vizualizare produs →
Pentru modelele care necesită o preîncărcare mare, previzibilă într-un plic strâns, șaibe elastice Belleville de încărcare mare DIN 2093 oferă o rată progresivă a arcului - dar numai dacă banda a fost îmbătrânită până la vârful de duritate verificat.
 DIN 2093 Șaibe arc Belleville pentru încărcare mare Aceste arcuri cu disc conice asigură o rată progresivă a arcului și mențin preîncărcarea în plicuri strânse. Fabricate din oțeluri pentru arcuri precum 51CrV4, oferă cursă redusă cu forță de compensare mare, prevenind slăbirea și absorbind șocurile în echipamentele mecanice și electronice. Vizualizare produs →
Întreținere, inspecție și conformitate
Deciziile de tratament termic nu se termină la poarta fabricii. Modul în care o componentă este depozitată, instalată, placată și inspectată determină dacă avantajul metalurgic supraviețuiește.
- Nu reutilizați niciodată inelele sau inelele de reținere. Un inel care a fost întins pentru îndepărtare a fost deja solicitat dincolo de limita sa elastică; reinstalarea acestuia provoacă eșecul oboselii.
- Se coace după placare. Hidrogenul introdus în timpul galvanizării poate provoca fracturi întârziate în oțelul cu duritate mare. O coacere post-placă la 190–220°C timp de cel puțin patru ore este o practică standard.
- Verificați duritatea la inspecția de intrare. Un test de duritate portabil pe un lot de probă detectează sub-îmbătrânirea și supra-îmbătrânirea înainte ca piesele să ajungă la linie.
- Confirmați trasabilitatea. Interacțiunea dintre tratament termic și decizii de acoperire a suprafeței poate modifica rezistența la coroziune și comportamentul la oboseală în moduri pe care certificatele de lot ar trebui să le documenteze.
Așteptările de conformitate sunt, de asemenea, înăsprite. Cumpărătorii solicită din ce în ce mai mult declarații materiale care confirmă alinierea REACH și RoHS, plus rapoarte de testare de la laboratoarele acreditate. Un centru intern de testare acreditat de CNAS reduce sarcina de documentare și scurtează ciclurile de aprobare pentru noii furnizori.
Tratamentul termic prin precipitații nu este un ritual metalurgic misterios; este un proces măsurabil, controlabil. Diferența reală dintre un inel de reținere premium și o defecțiune prematură este dacă acel proces a fost specificat, monitorizat și verificat. Înainte de a aproba un furnizor de elemente de fixare, întrebați cum își întăresc materialul, ce fereastră de duritate garantează și cum o dovedește. Răspunsurile vă vor spune mai mult decât prețul pe mie.